 Accueil > À propos de nous > Blog > Fabricant d'emboutissage de métal rentable pour l'approvisionnement OEM
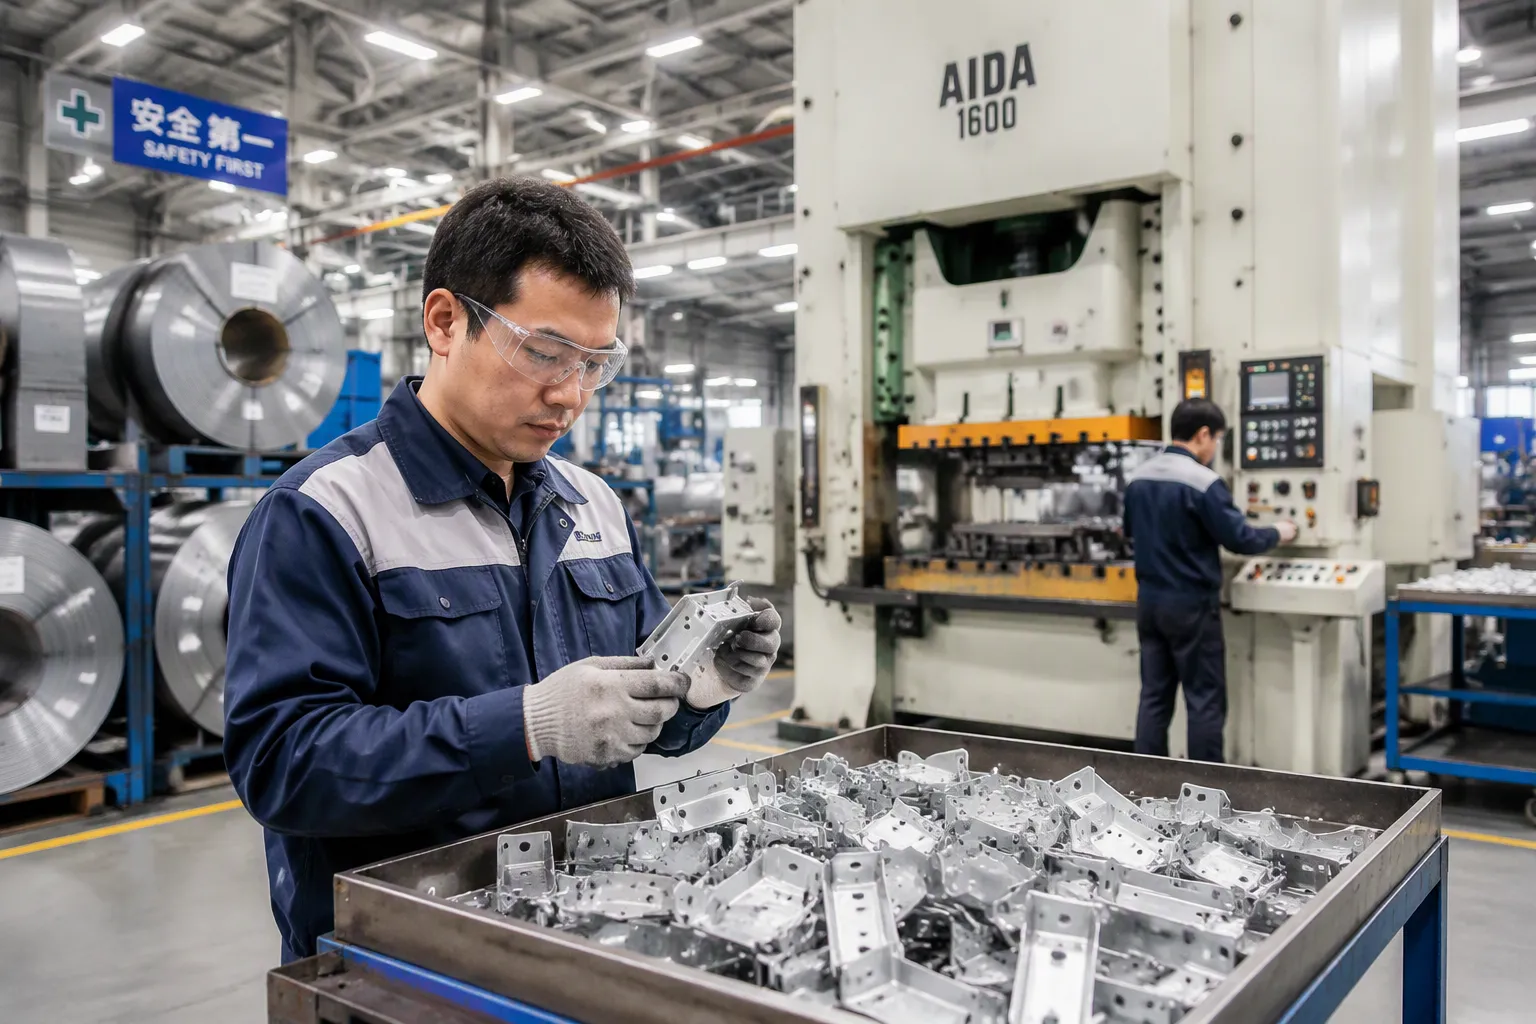
Un fabricant d'emboutissage de métaux rentable répond à vos besoins techniques, vous offre le meilleur coût total de possession, gère un système qualité solide et répond aux besoins de conformité sans risques cachés. Ces quatre facteurs (adéquation technique, coût total, systèmes qualité et conformité) constituent le cadre de chaque décision d'approvisionnement que vous prenez.
Vous pouvez utiliser ce cadre à chaque étape de la sélection des fournisseurs. Cet article vous donne des points de contrôle pratiques et les questions exactes à poser, depuis la première évaluation des capacités jusqu'à la comparaison des devis et l'attribution finale. Utilisez-les pour distinguer les fournisseurs qui proposent des prix bas des partenaires qui fournissent des pièces fiables à un coût prévisible.
Assurez-vous que les compétences techniques du fabricant correspondent aux besoins de précision de votre pièce et à la quantité que vous envisagez de produire.
Examinez le coût total de possession, et pas seulement le prix unitaire, pour découvrir les dépenses cachées.
Vérifiez les certifications de qualité et les pratiques de traçabilité pour vous assurer que la qualité des pièces reste constante.
Suivez un processus étape par étape pour choisir : définissez vos besoins, faites une présélection, auditez, échantillonnez et comparez les devis.
Le prix le plus bas est rarement le coût le plus bas ; un examen attentif vous protège des risques cachés.
Votre premier test de sélection consiste à déterminer si le fournisseur peut maintenir une précision stable sur de gros volumes. Un fournisseur peut atteindre la tolérance sur un échantillon et continuer à dériver après des mois de production. Demandez comment le fabricant d'emboutissage de métaux conserve les autorisations sur des millions de cycles et demandez des données sur de longues séries plutôt que sur des essais ponctuels.
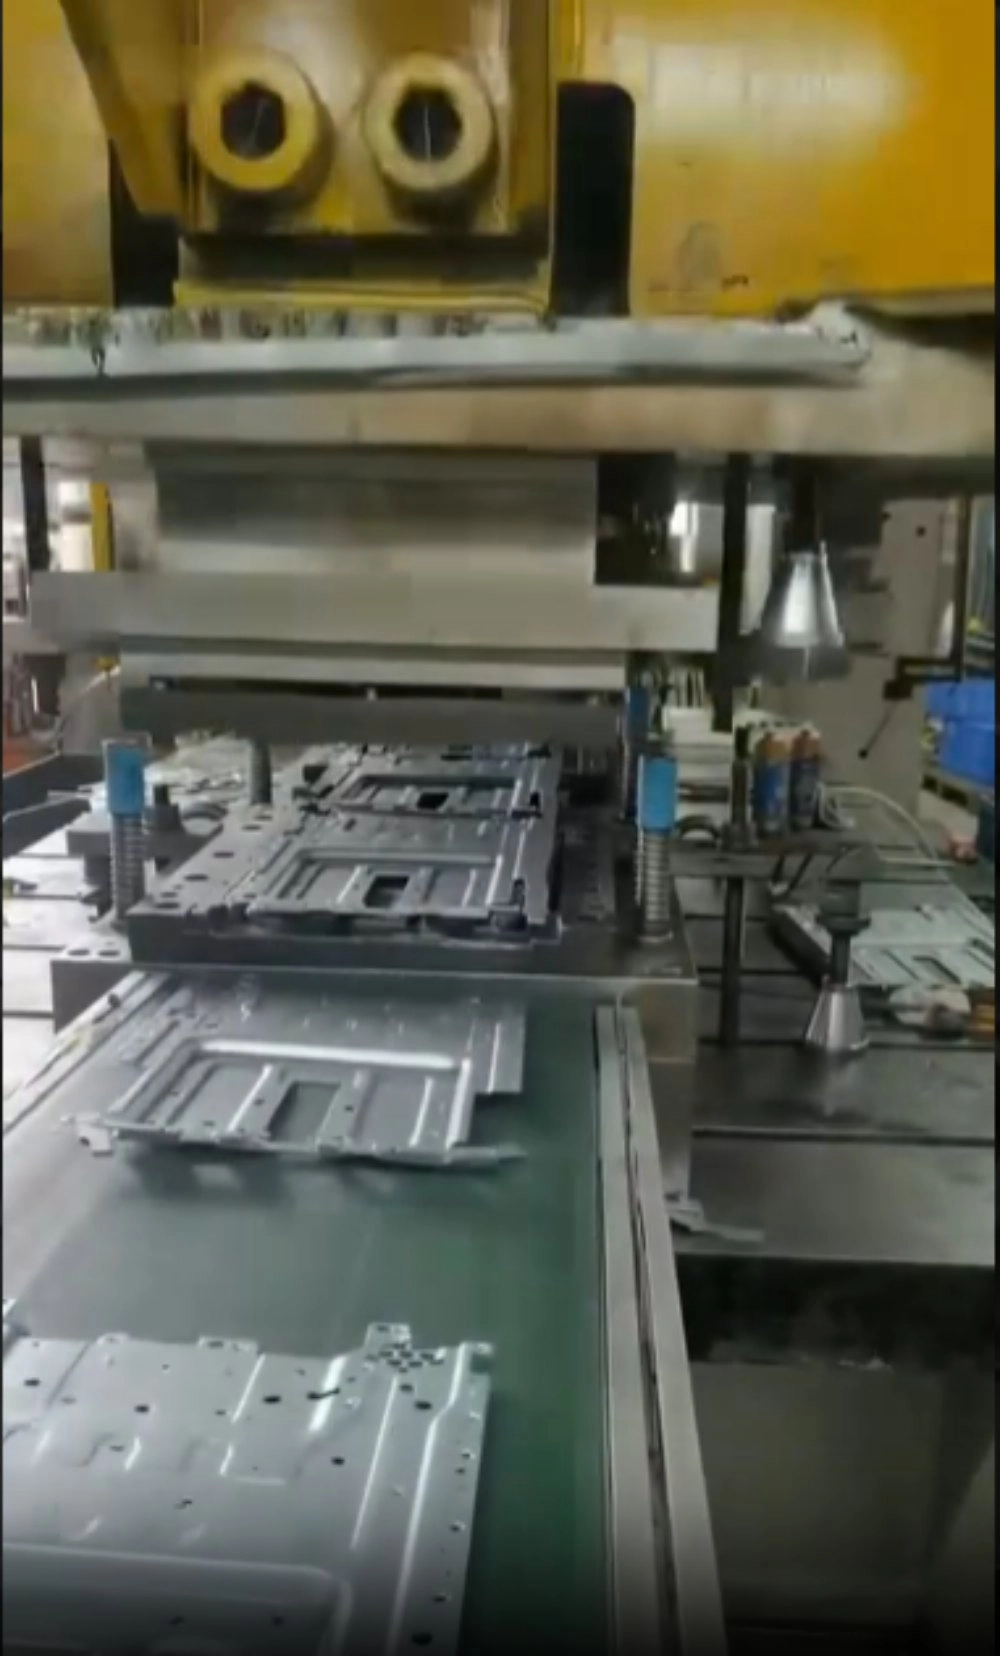
L'emboutissage progressif excelle dans la production de pièces avec des tolérances serrées et une répétabilité élevée. Chaque cycle du processus d'estampage garantit que chaque pièce est identique, garantissant ainsi une qualité uniforme sur de grands lots – un avantage clé pour des secteurs tels que l'automobile, l'électronique, les dispositifs médicaux et l'aérospatiale qui dépendent de la cohérence.
Adaptez le processus à la géométrie de votre pièce. L'estampage personnalisé s'adapte à des pièces complexes et précises qui nécessitent plusieurs opérations dans une seule matrice. D'autres processus répondent à d'autres besoins, alors assurez-vous que le fournisseur peut expliquer pourquoi la méthode recommandée convient à votre conception.
L’emboutissage progressif est généralement plus rentable pour les grandes séries de production. À ce niveau, l’investissement en outillage est amorti par un faible coût par pièce. Considérez cela comme une ligne directrice générale et non comme une règle stricte. Pour les petits volumes, demandez au fournisseur de modéliser les données économiques de votre volume réel.
La stratégie d’outillage détermine à la fois la qualité et les coûts. Un fournisseur disposant d’une équipe interne de conception et de développement d’outillage assure la conception, la construction, les essais et la réparation des matrices sous un même toit. Ce contrôle raccourcit les modifications de conception, resserre la maintenance des matrices et donne à une équipe une responsabilité claire lorsque les pièces sortent des tolérances.
Méthode d'estampage | Coût initial de l'outillage | Coût par pièce | Volume de production approprié |
|---|---|---|---|
Estampage progressif | Coût initial plus élevé | Coût par pièce inférieur | Grandes séries de production |
Outillage de scène (traditionnel) | Coût d'installation réduit | Prix le plus élevé par pièce | Petites séries à faible volume |
Utilisez cette question de contrôle : qui conçoit et construit le dé, et qui le répare lorsqu'un poinçon s'use ? Une réponse interne signale un contrôle plus fort des processus.
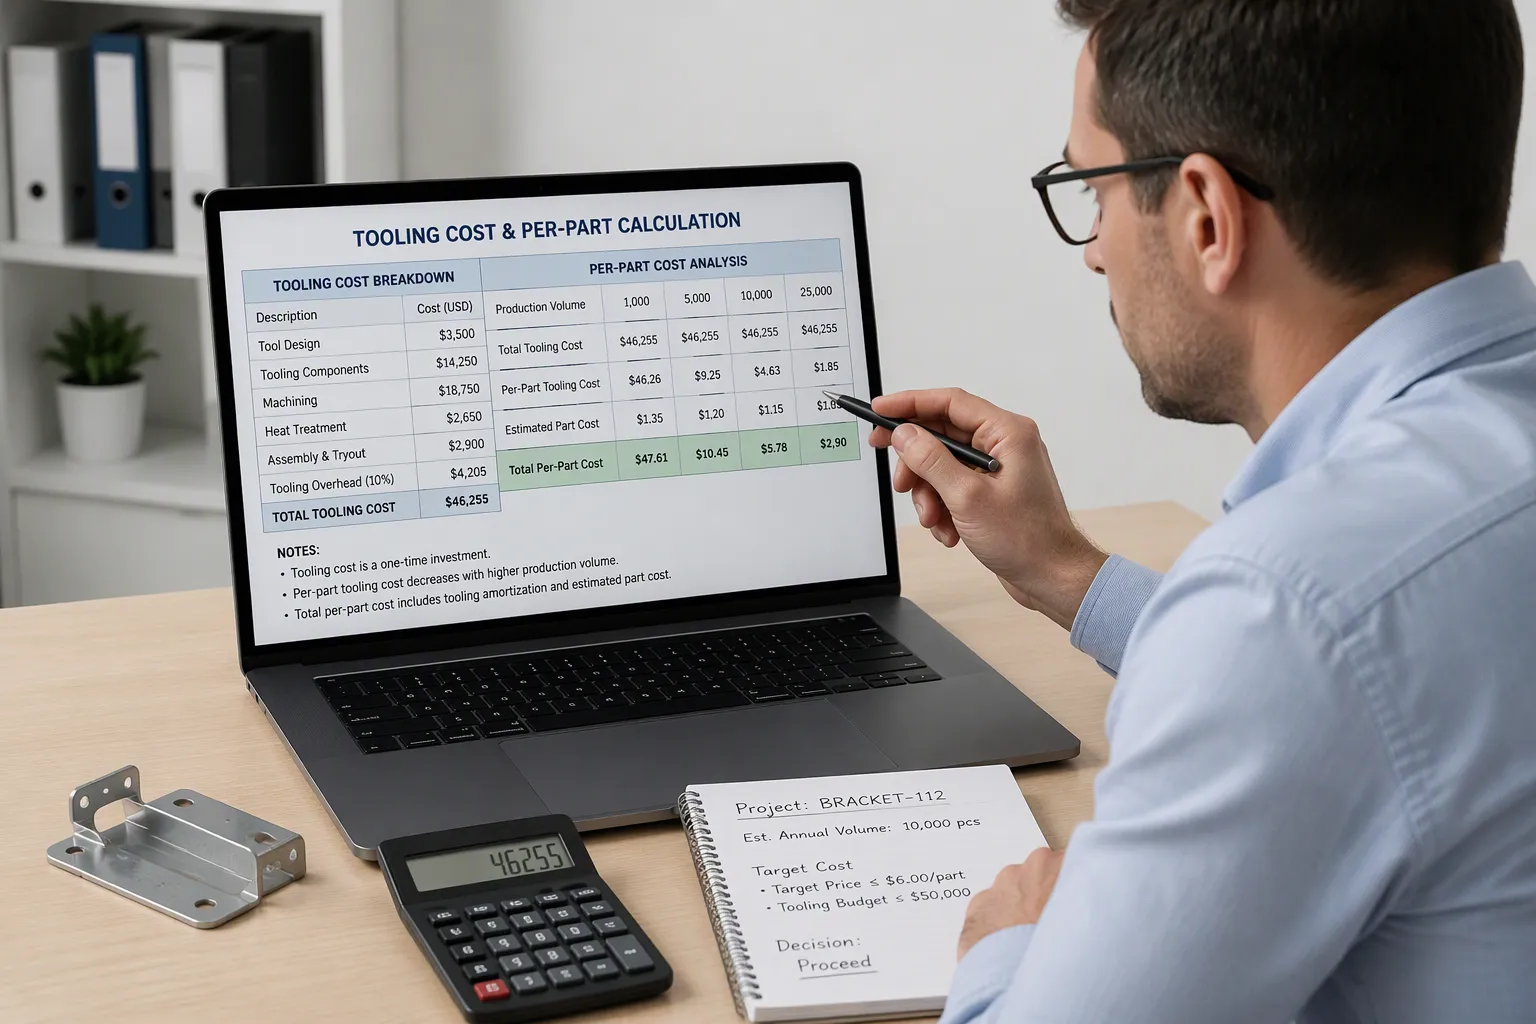
Le prix unitaire indiqué est un point de départ et non la réponse. Le coût total de possession ajoute à ce chiffre l’outillage, le transport, les stocks, les évasions de qualité et la charge administrative. Un fabricant d'emboutissage de métal avec un prix à la pièce plus élevé peut toujours gagner sur le coût total lorsque vous comptez chaque couche.
L’estampage personnalisé entraîne un coût de configuration initial important, et ce coût dépend de la taille et de la complexité de la conception. Vous devez le répartir sur le volume attendu avant de comparer les fournisseurs. Utilisez la méthode basée sur les unités : coût d'outillage par pièce = investissement total en outillage ÷ volume de vie prévu. Une matrice de 80 000 $ répartie sur 400 000 pièces ajoute 0,20 $ par pièce. Répartissez la même matrice sur 250 000 pièces et les frais s'élèvent à 0,32 $. L'hypothèse de volume est votre principale source de risque de coût, alors inscrivez votre utilisation annuelle estimée dans le contrat.
Vous disposez de plusieurs manières de structurer la récupération :
Structure | Comment ça marche | Idéal pour |
|---|---|---|
Paiement initial complet | Vous payez la totalité du coût de l'outillage avant la production | Acheteurs disposant d’une solide trésorerie et souhaitant devenir propriétaire |
Amortissement total | Coût de l'outillage intégré au prix par pièce | Acheteurs aux liquidités limitées avec volume fiable |
Hybride (dépôt + supplément) | 30 à 50 % à l'avance, solde récupéré par pièce | Le plus équilibré ; le plus couramment utilisé |
Calendrier basé sur le temps | Récupération mensuelle fixe pendant la durée de vie du programme | Durée de vie du programme définie avec une demande mensuelle incertaine |
Une révision de matrice de taille moyenne et un gel de la conception avant la commande sont souvent la décision la plus rentable dans un programme d'emboutissage. Corriger la conception dès le début évite les retouches, les réoutillages et les rebuts de lancement.
L’approvisionnement national et étranger correspond chacun à des priorités différentes. Les fournisseurs nationaux soutiennent la réduction des risques et la qualité des pièces grâce à des usines visitables et des délais de livraison courts. L’approvisionnement à l’étranger offre d’autres compromis et convient aux programmes caractérisés par une demande stable et une tolérance aux pipelines plus longs.
Demandez à chaque candidat comment il calcule le coût au débarquement. Les entreprises calculent souvent mal les coûts de délocalisation de 20 à 30 % parce qu’elles négligent des facteurs cachés, selon l’estimateur du TCO de la Reshoring Initiative. Les défauts de qualité peuvent coûter aux fabricants jusqu’à 15 à 20 % du chiffre d’affaires total.
Le prix unitaire indiqué ne représente qu’environ 60 à 70 % du coût réel des achats à l’étranger une fois prises en compte les variables cachées. Le coût de possession des stocks, la volatilité du fret, les délais de livraison de 90 à 180 jours contre 2 à 6 semaines au niveau national, l'exposition aux droits de douane et les fuites en matière de qualité modifient tous les calculs.
Examinez ces domaines par écrit : coordination du fret et dédouanement, exposition aux tarifs, quantités minimales de commande qui vous obligent à conserver des stocks, et qui paie pour le tri et la reprise lorsque des défauts arrivent. Demandez les quantités cumulées expédiées par rapport à tout calendrier d’amortissement et effectuez un rapprochement trimestriel. Confirmez que le titre de l'outillage vous est transmis une fois payé et garantissez les droits de déménagement afin que vous puissiez déplacer la matrice sans frais en double. Suivez à tout moment le solde impayé de l'outillage, car des frais entièrement intégrés cachent une responsabilité qui apparaît si vous changez de fournisseur en cours de programme.
Les systèmes de qualité et la conformité constituent votre troisième filtre de sélection. Un fournisseur peut réussir les contrôles de capacité et néanmoins échouer ici. Demandez les certificats actuels, pas des copies de ceux expirés. Vérifiez chaque certificat par rapport au registre de l'organisme émetteur avant de présélectionner.
Faites correspondre la certification à votre secteur d’activité. Un système général de gestion de la qualité couvre de nombreux acheteurs. Les programmes automobiles s'attendent généralement à la norme du système de gestion de la qualité automobile. Le travail aérospatial nécessite la norme aérospatiale. Les normes environnementales et de santé et de sécurité au travail montrent comment l'usine gère ses opérations au sens large.
Attestation | Pertinence |
|---|---|
IATF 16949 | Norme du système de gestion de la qualité automobile |
AS 9100D | Norme de gestion de la qualité aérospatiale |
ISO 45001:2018 | Gestion de la santé et de la sécurité au travail |
ISO 14001:2015 | Système de gestion environnementale |
ISO 9001:2015 | Système général de gestion de la qualité |
Les certificats à eux seuls prouvent peu. Demandez comment le fabricant d'emboutissage de métaux contrôle ses processus au quotidien. Demandez des dossiers d'inspection en cours de fabrication, un exemple d'action corrective et la méthode pour contenir le produit suspect. Confirmez comment le fournisseur définit la fréquence des inspections et qui approuve un cycle de production.
La traçabilité sépare un magasin contrôlé d'un magasin non contrôlé. La matière première doit être identifiable à son arrivée, avec une méthode documentée pour la vérifier et la suivre tout au long de la production. Les rapports d'essais de l'usine doivent être conservés par numéro de coulée, et ce numéro de coulée doit apparaître sur le voyageur. Le voyageur doit être reproductible pour un trajet expédié des années plus tard.
Demandez un dossier d’inspection du premier article. Le format AS9102 Rév. C utilise trois formulaires : le formulaire 1 pour l'identification des pièces et de la configuration, le formulaire 2 pour les certifications des matières premières et des processus spéciaux, et le formulaire 3 pour les résultats dimensionnels indexés sur un dessin numéroté par repère. Un nouveau premier article est déclenché par une nouvelle pièce, une modification technique, un changement de processus ou de lieu et un arrêt de production. Les programmes dérivés de l'automobile peuvent nécessiter à la place PPAP, un package plus large qui utilise les résultats du premier article comme élément.
Traitez la traçabilité des lots manquants et les certificats expirés comme des signaux d’alarme. Les deux signalent un système que vous ne pouvez pas auditer en toute confiance.
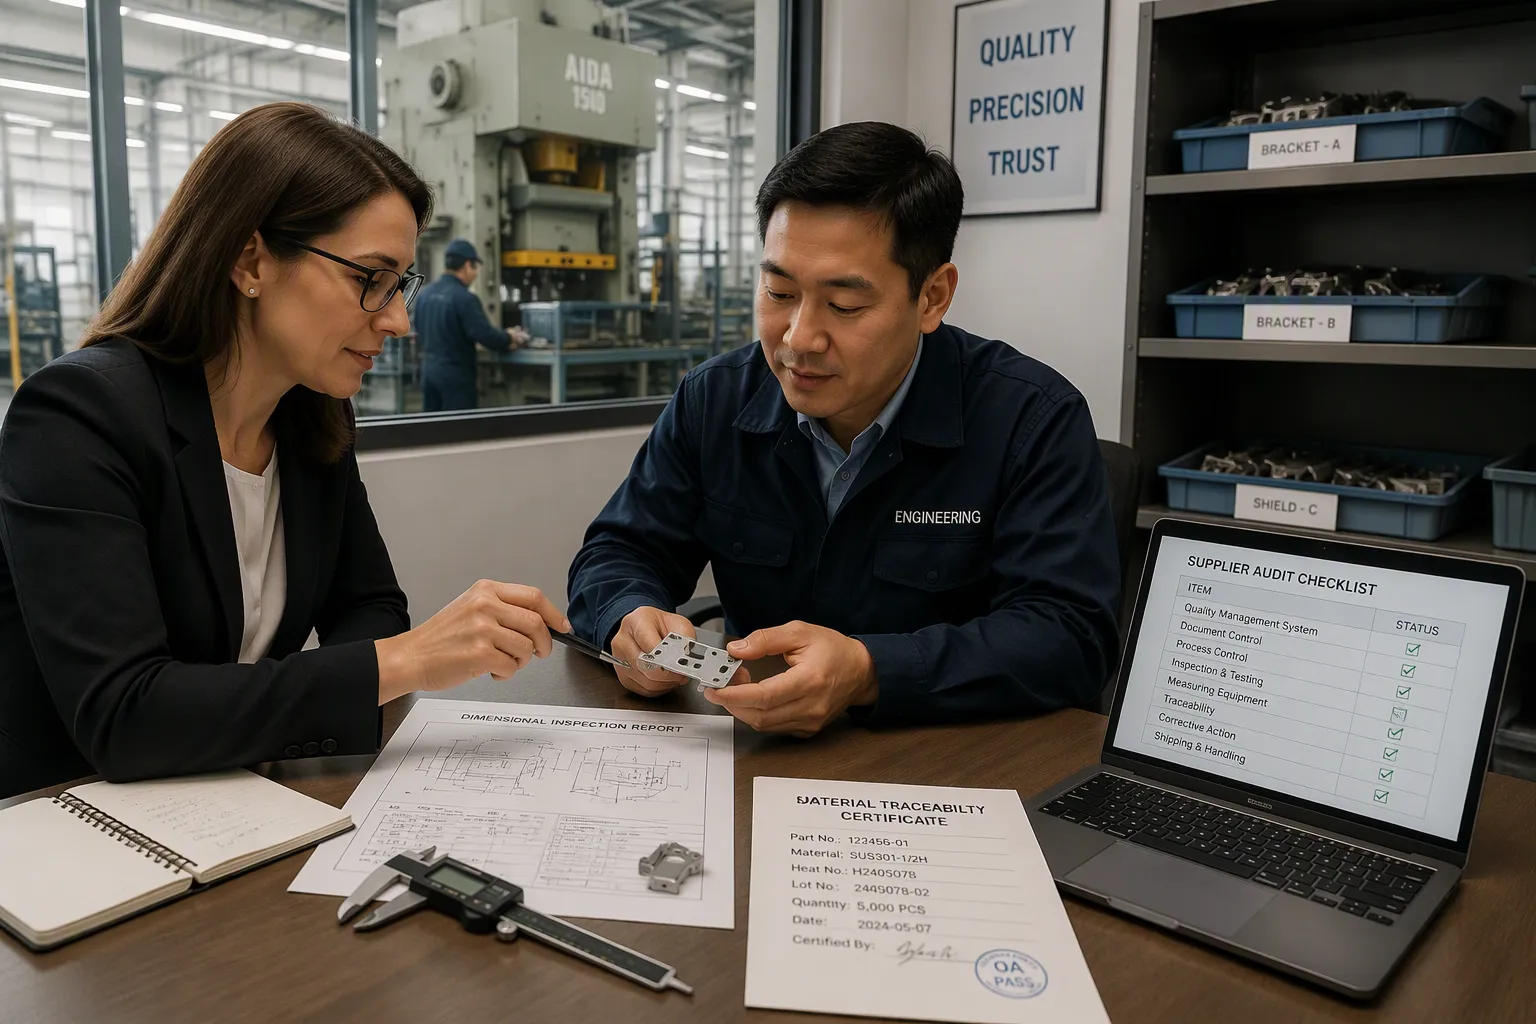
Un chiffre faible sur un devis ne vous en dit pas beaucoup sur la livraison. Les équipes d’achat des équipementiers doivent déterminer si le fabricant d’emboutissage de métaux peut expédier de manière fiable des pièces conformes mois après mois. Un processus structuré remplace les conjectures par des preuves à chaque étape.
Suivez six étapes dans l'ordre : définition des exigences, liste restreinte, audit, demande d'échantillons, comparaison des devis à des conditions identiques, puis attribution. Sauter une étape transfère le risque sur votre programme plus tard.
Commencez avec un package de données complet. Envoyez la révision actuelle du dessin, les spécifications du matériau, l'épaisseur, les prévisions, la quantité initiale, l'adresse de livraison, les instructions d'emballage et le nom de la personne autorisée à approuver les échantillons. Ajoutez des modèles 3D, des GD&T et des exigences en matière de traitement de surface. Les spécifications incomplètes rendent les devis incomparables et invitent à des retouches.
Liste restreinte selon des critères clairs. Recherchez une expérience pertinente du secteur, des certifications applicables, un examen DFM dédié, une conception et une fabrication de matrices en interne, une communication proactive et des conditions de paiement raisonnables. Considérez « envoyez-nous simplement le dessin » comme un signe d'avertissement. Demandez les commentaires du DFM dans le cadre de la demande de prix, et non après l'attribution.
Ensuite, auditez en personne. Regardez le fonctionnement de la technologie, rencontrez l'équipe d'ingénierie et vérifiez la maintenance des outils et le contrôle des modifications. Confirmer les enregistrements de traçabilité des matériaux, les pratiques d'échantillonnage et de PPAP, ainsi que l'équipement d'inspection. Vérifiez quelles opérations secondaires restent en interne, car les réseaux de fournisseurs divisés multiplient les risques de transfert.
Demandez des échantillons et traitez l’échantillonnage du premier article comme un test de stabilité du volume, et non comme de la paperasse. Examinez le rapport dimensionnel, les enregistrements de matériaux et les enregistrements de finition avant de lancer la production.
À titre d'exemple de partenaire d'estampage progressif, Hehua Machinery Technology (Kunshan) Co., Ltd. propose des pièces de rechange pour les automobiles à énergie nouvelle, les moteurs haute tension, l'électronique, le transport ferroviaire et les équipements mécaniques.
Normalisez chaque citation avant de la classer. Exigez une répartition complète des coûts couvrant le matériel, l’outillage, le temps de presse, les opérations secondaires et l’emballage. Rejetez les citations à un seul chiffre, car vous ne pouvez pas les comparer.
Élément de devis obligatoire | Pourquoi c'est important |
|---|---|
Qualité du matériau et base de coût | Expose les substitutions de notes |
Indemnité de ferraille | La disposition des bandes modifie le coût du matériau |
Coût de l'outillage et modalités d'amortissement | Se sépare d'emblée des structures amorties |
Tonnages de presse et hypothèses de cycle | Révèle différentes hypothèses d’équipement |
Opérations secondaires | Souvent la plus grande variance cachée |
Volume annuel avec modèle de diffusion | Le volume détermine le prix à la pièce |
Délai et durée de validité | Empêche de comparer des prix obsolètes |
Verrouillez par écrit la date de l'index des matériaux et la fenêtre de validité. Convertissez chaque devis en coût total du programme selon un volume annuel réaliste. Confirmez le tonnage de la presse et la largeur du matériau pour lesquels la pièce est prévue et vérifiez que la presse se trouve dans les propres installations du fournisseur.
Enfin, réglez les conditions d'outillage avant l'attribution. Demandez qui détient le titre de la matrice à la fin du programme, qui paie pour l'entretien de routine par rapport aux dommages catastrophiques, et qu'arrive-t-il à tout solde non amorti si le programme se termine plus tôt. Un fabricant d’emboutissage de métaux compétent répond directement à ces trois questions.
Quatre facteurs fondent une décision rentable : l’adéquation technique, le coût total de possession, les systèmes qualité et la conformité. L'ajustement technique confirme que le fournisseur détient la précision de votre volume. Le coût total de possession prend en compte les risques liés à l'outillage, aux rebuts, aux changements et aux reprises, ainsi que le prix unitaire. Les systèmes qualité et la conformité prouvent que le fournisseur peut répéter des pièces conformes et les documenter.
Le devis le plus bas est rarement le coût le plus bas. Une évaluation structurée vous protège des risques cachés qui apparaissent après l'attribution, lorsque l'outillage, le transport et la qualité échappent à votre programme.
Créez une liste de contrôle à partir des questions de cet article. Appliquez-le à votre prochaine liste restreinte de fournisseurs et comparez chaque candidat aux mêmes conditions avant de vous engager.
L’emboutissage progressif s’avère généralement rentable pour les grandes séries de production. À ce volume, le faible coût par pièce compense l’investissement en outillage. Considérez cela comme une ligne directrice et non comme une règle. Demandez à votre fournisseur de modéliser les données économiques de votre utilisation annuelle réelle avant de vous engager.
Oui. Le prix unitaire indiqué ne représente qu'environ 60 à 70 % du coût réel une fois que vous comptez le fret, les stocks, les tarifs et les fuites de qualité. Convertissez chaque devis en coût total du programme selon un volume annuel réaliste. Un prix à la pièce plus élevé gagne souvent une fois que vous ajoutez ces couches.
Confirmez qui détient le titre une fois que vous avez payé, qui couvre l'entretien de routine par rapport aux dommages catastrophiques et qu'arrive-t-il à tout solde non amorti si le programme se termine plus tôt. Rapprochez les quantités cumulées expédiées avec le calendrier chaque trimestre. Un fournisseur compétent répond directement à ces trois questions.
Faites correspondre le certificat à votre secteur. Les programmes automobiles exigent généralement la norme IATF 16949 et les travaux aérospatiaux nécessitent AS 9100 D. Les acheteurs généraux peuvent travailler avec la norme ISO 9001:2015. Vérifiez chaque certificat sur le registre de l'organisme émetteur avant de présélectionner.
Le format AS9102 Rev C utilise trois formulaires : le formulaire 1 pour l'identification des pièces, le formulaire 2 pour les certifications de matières premières et de processus spéciaux, et le formulaire 3 pour les résultats dimensionnels indexés sur un dessin numéroté par repère. Les programmes dérivés de l'automobile peuvent nécessiter PPAP à la place.

 AdresseNo. 66 Xingpu Road, ville de Lujia, ville de Kunshan, bâtiments d'usine 3 et 4
 fr
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Un message