 Accueil > À propos de nous > Blog > Boîtiers d'équipement personnalisés : de la découpe laser à l'assemblage final
Les boîtiers d’équipements industriels font bien plus que couvrir les composants internes. Ils protègent les systèmes électriques, les ensembles mécaniques et les instruments sensibles de la poussière, des contacts accidentels et de l'exposition environnementale. Leurs dimensions affectent également le montage, la ventilation, le routage des câbles, l'accès pour la maintenance et la manière dont une machine entière s'emboîte. Pour les fabricants d’équipements, l’obtention de ces détails nécessite une coordination minutieuse entre la conception et la fabrication.
Un boîtier personnalisé peut impliquer des panneaux plats, des supports de montage, des brides pliées, des joints soudés, des trous de fixation et des surfaces extérieures finies. Chaque fonctionnalité doit fonctionner avec les autres, ce qui fait de la séquence de fabrication une partie importante du projet. La découpe laser offre un moyen flexible de produire les profilés de tôle initiaux, tandis que les opérations ultérieures de formage, d'assemblage et de finition transforment ces profilés en assemblages fonctionnels.
Pour les projets OEM, travailler avec un partenaire de fabrication capable de coordonner ces opérations permet de réduire les transferts inutiles et facilite la résolution des problèmes de conception avant qu'ils n'affectent la production.
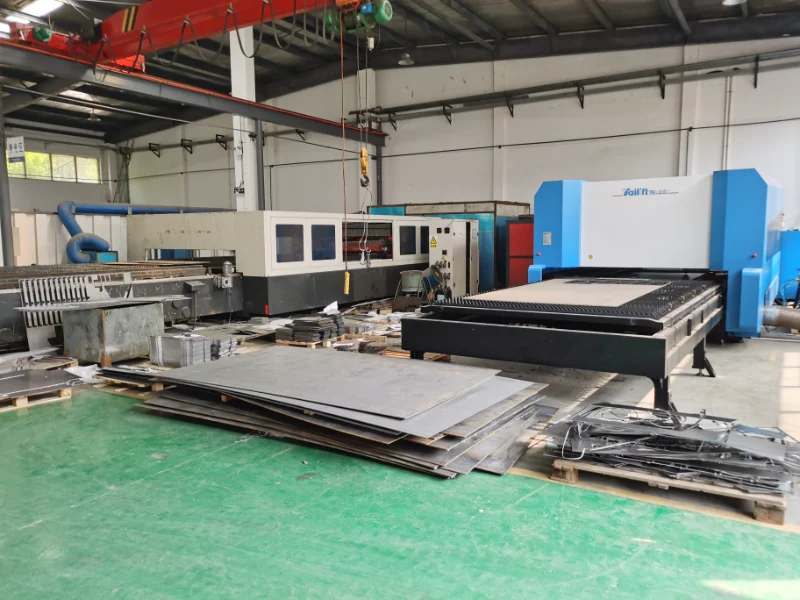
Les boîtiers d'équipement varient considérablement en fonction de leur application prévue. Une armoire de commande industrielle peut nécessiter des trous de montage et des ouvertures positionnés avec précision pour les interrupteurs, les écrans et les presse-étoupes. Une enceinte de compresseur peut nécessiter des panneaux structurels, des ouvertures de service et des fonctionnalités adaptées aux vibrations et à l'entretien de routine. Les nouveaux boîtiers d'équipements énergétiques peuvent avoir des exigences spécifiques en matière de positionnement des composants, de protection et d'accès à l'assemblage.
Ces différences influencent le choix des matériaux, l'épaisseur de la tôle, la géométrie de coupe, les tolérances de pliage et les méthodes d'assemblage. Une conception qui fonctionne bien pour un simple capot de protection peut ne pas convenir à un boîtier porteur ou à une armoire contenant des composants électriques rapprochés.
Les fabricants devraient donc évaluer une enceinte comme une structure complète plutôt que de traiter chaque panneau comme une pièce indépendante. Les emplacements des trous doivent être alignés avec les composants de montage, les bords doivent se rencontrer correctement et les sections pliées doivent fournir les dégagements prévus. Si ces relations ne sont pas prises en compte dès le début, des ajustements peuvent être nécessaires lors de l'assemblage.
Chez Hehua Machinery Technology (Kunshan) Co., Ltd., la fabrication de tôles sur mesure prend en charge les applications dans les domaines des machines industrielles, des composants automobiles, du transport ferroviaire, de l'aérospatiale, de l'énergie éolienne, de l'énergie nucléaire, des équipements semi-conducteurs et des nouveaux équipements énergétiques. L’examen des exigences d’application et d’assemblage prévues permet d’établir un itinéraire de fabrication approprié pour chaque projet.
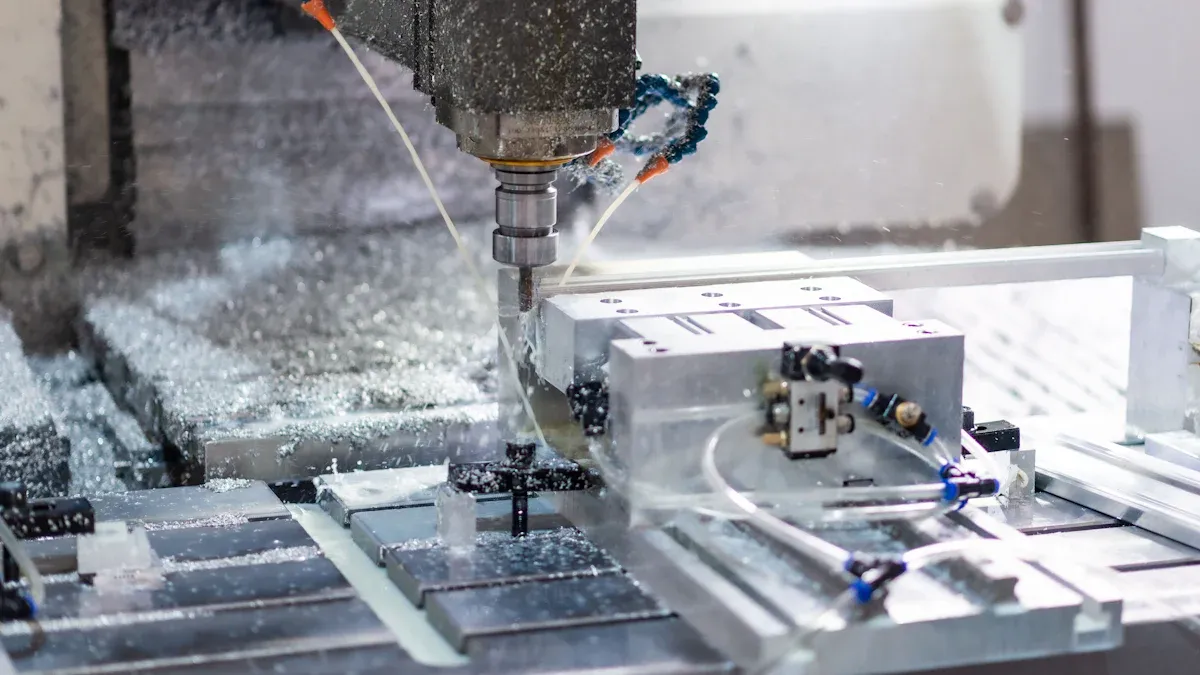
La première étape majeure de nombreux projets de boîtiers consiste à découper la tôle selon les profils requis. La découpe laser est bien adaptée à la production de contours externes, de trous de montage, de fentes, d'ouvertures d'accès et d'autres caractéristiques détaillées directement à partir de dessins techniques.
Par rapport aux processus qui nécessitent un outillage dédié pour chaque profil, la découpe laser offre une flexibilité lorsque les conceptions changent ou lorsqu'un projet comprend plusieurs composants personnalisés. Il peut également s’adapter à des formes complexes qu’il serait difficile de produire efficacement à l’aide de méthodes de découpe plus simples.
Cependant, un processus de découpe adapté commence par une conception adaptée. Les ingénieurs doivent prendre en compte la relation entre l'épaisseur de la tôle et la taille des éléments, l'espacement entre les trous, les dimensions des fentes étroites et la distance entre les ouvertures et les lignes de pliage. Les éléments étroitement espacés ou les sections étroites peuvent nécessiter un examen supplémentaire pour éviter de compromettre la pièce finie.
La sélection des matériaux affecte également le plan de coupe. Hehua traite des matériaux en tôle, notamment l'acier laminé à froid SPCC, l'acier galvanisé SGCC et SECC, l'acier inoxydable 304 et 316 et l'aluminium. La plage d'épaisseurs de traitement indiquée est de 0,5 mm à 12 mm, ce qui permet de répondre à différentes exigences en matière de matériaux et de structure dans le cadre de ses capacités de fabrication de tôles.
Pour les panneaux d'enceinte, l'objectif n'est pas simplement de reproduire un contour en deux dimensions. Les pièces découpées doivent également fournir les interfaces appropriées pour le pliage, la fixation, le soudage et l'assemblage final.
La sélection des matériaux doit refléter les conditions de travail de l'équipement, les exigences structurelles et les attentes en matière d'apparence.
L'acier laminé à froid est une option pratique pour de nombreuses armoires industrielles et boîtiers de protection. Son adéquation à une application particulière dépend de la résistance requise, de l’épaisseur de la tôle et de la protection contre la corrosion. Lorsque l'enceinte sera exposée à l'humidité ou à d'autres conditions corrosives, l'acier galvanisé ou l'acier inoxydable peuvent être plus appropriés.
Les nuances d'acier inoxydable telles que 304 et 316 sont utilisées lorsque la résistance à la corrosion et la durabilité sont importantes. La nuance spécifique doit être sélectionnée en fonction de l'environnement et des exigences applicables du projet plutôt que de supposer que tout l'acier inoxydable fonctionne de manière identique.
La feuille d'aluminium est utile lorsque la réduction du poids des composants est une priorité. Il peut être utilisé pour des couvertures légères, des panneaux, des supports et d'autres structures d'équipement, à condition que ses propriétés mécaniques répondent aux besoins de l'application.
Le choix du matériau influence également les opérations ultérieures. Différents matériaux nécessitent des paramètres de coupe, des tolérances de pliage, des procédures de soudage et des méthodes de finition appropriées. Un traitement de surface adapté à un matériau peut ne pas convenir à un autre.
Lors de la planification du projet, les acheteurs doivent spécifier la qualité et l'épaisseur du matériau sur le dessin, ainsi que toutes les exigences en matière de résistance à la corrosion, d'apparence de surface ou de traçabilité. Cela donne à l’équipe de fabrication une base claire pour examiner la conception et sélectionner des processus compatibles.
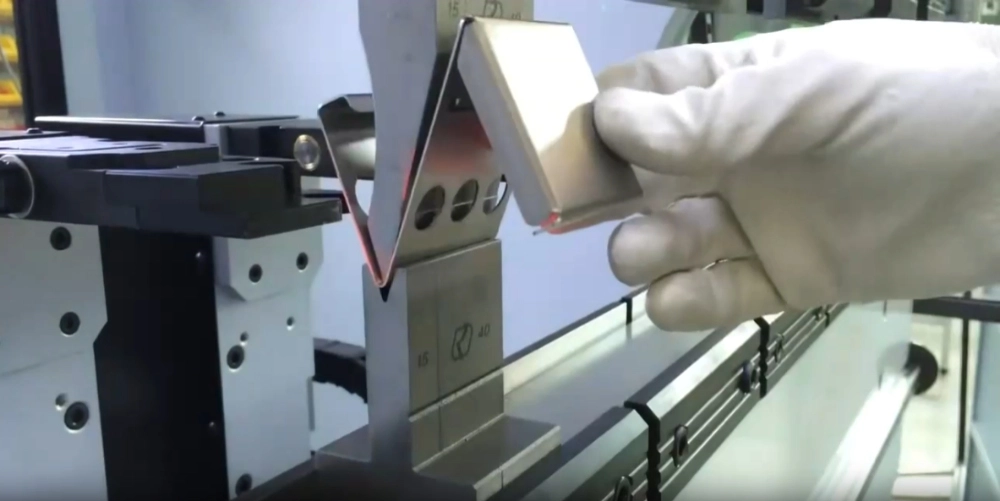
Une fois les profilés découpés, le pliage CNC donne aux tôles plates les formes tridimensionnelles requises pour l'enceinte. Les parois latérales, les brides de montage, les bords de renforcement et les coudes de retour peuvent fournir un support structurel et établir les interfaces nécessaires à l'assemblage.
La précision de pliage dépend de plusieurs facteurs, notamment les propriétés du matériau, l'épaisseur de la tôle, le rayon de courbure, l'outillage et l'angle spécifié sur le dessin. Le retour élastique peut amener le matériau à revenir partiellement à sa forme originale une fois la force de flexion supprimée. Si cet effet n’est pas pris en compte, l’angle fini ou les dimensions hors tout peuvent différer de la géométrie prévue.
Les concepteurs doivent également vérifier les interférences potentielles entre les coudes, les trous et les éléments adjacents. Un trou positionné trop près d'un pli peut se déformer lors du formage, tandis qu'une bride mal planifiée peut obstruer une fixation ou empêcher un panneau de s'ajuster contre son composant d'accouplement.
C'est pourquoi la découpe laser et le pliage doivent être planifiés ensemble. L'emplacement de chaque élément coupé doit tenir compte de l'opération de formage ultérieure, et la géométrie terminée doit être vérifiée par rapport aux exigences d'assemblage de l'enceinte.
Hehua fournit des services de pliage CNC et de formage de tôles associés ainsi que de découpe. Sa tolérance dimensionnelle de flexion CNC déclarée est de ±0,05 à ±0,1 mm, avec une tolérance d'angle de flexion de ±0,5°, sous réserve de la pièce applicable et des conditions de traitement. Ces chiffres fournissent une référence technique pour les discussions sur le projet, tandis que les exigences réelles doivent être confirmées par l'examen des dessins.
Après le formage, les panneaux du boîtier et les composants de support sont assemblés selon la conception du produit. La méthode appropriée peut impliquer le rivetage, les fixations auto-sertisantes, les écrous à rivets, le soudage TIG, le soudage MIG ou la fixation mécanique.
Le choix dépend de la structure de l'enceinte, des exigences d'accès, de la facilité d'entretien, de l'apparence et des conditions de fonctionnement attendues. Un couvercle amovible peut nécessiter des points de fixation filetés, tandis qu'un boîtier structurel assemblé de manière permanente peut nécessiter des coutures soudées ou des connexions renforcées.
La planification de l'assemblage doit tenir compte de l'ordre dans lequel les composants sont installés. Des supports internes, des plaques de montage et des pièces de renfort peuvent devoir être installés avant la fermeture du boîtier. Si l'accès est restreint trop tôt dans le processus, les travailleurs peuvent avoir des difficultés à positionner les fixations ou à réaliser des soudures de manière cohérente.
Le soudage peut également introduire une distorsion liée à la chaleur. Pour les assemblages avec des exigences dimensionnelles strictes, la conception des fixations, la séquence de soudage et les points de contrôle d'inspection doivent être pris en compte avant la production. Les interfaces critiques peuvent devoir être mesurées après l'assemblage plutôt que de se fier uniquement aux dimensions des panneaux coupés individuels.
La fabrication intégrée facilite la coordination de ces opérations car les exigences de découpe, de formage et d'assemblage peuvent être examinées dans le cadre du même assemblage. Il fournit également une voie plus claire pour aborder les modifications de conception lorsque les résultats du prototype révèlent un problème d'ajustement ou d'accès.
La finition de surface affecte à la fois l'apparence et les performances d'un boîtier d'équipement. Selon le matériau et l'application, les options peuvent inclure le revêtement en poudre, la peinture liquide, le brossage, le polissage, l'anodisation, la galvanisation, la passivation ou d'autres traitements appropriés.
La finition doit être choisie en fonction de l'environnement d'exploitation et de l'apparence recherchée. Les enceintes extérieures peuvent nécessiter une protection supplémentaire contre la corrosion, tandis que les panneaux exposés peuvent nécessiter une couleur, une texture ou une direction de grain brossé uniforme. Les composants en aluminium destinés à l’anodisation nécessitent un matériau et un processus de préparation de surface compatibles.
Avant la finition, les bords coupés et les surfaces formées doivent être vérifiés pour déceler des bavures, des rayures, des déformations et d'autres défauts qui pourraient affecter le résultat final. Des contrôles dimensionnels peuvent également être nécessaires avant le revêtement, en particulier lorsque les trous, les interfaces de fixation ou les composants bien ajustés doivent rester fonctionnels après le traitement.
L'inspection finale doit vérifier que le boîtier assemblé répond aux exigences de dessin et de qualité approuvées. Les contrôles typiques incluent les dimensions globales, la position des trous de montage, la géométrie du pliage, l'état des joints, l'apparence de la surface et l'ajustement de l'assemblage. Pour les projets avec des exigences de documentation spécifiques, les rapports dimensionnels et les enregistrements d'inspection d'apparence peuvent soutenir l'acceptation du client.
Hehua suit un système de gestion de la qualité certifié ISO 9001 et détient également la certification du système de qualité automobile IATF 16949 et la certification EN 15085 pour le soudage des véhicules ferroviaires et des composants. Ses processus qualité comprennent l'inspection du premier article, les contrôles en cours de fabrication et l'inspection dimensionnelle des caractéristiques clés. Des tests supplémentaires peuvent être discutés lorsque l’application l’exige.
Construire un prototype avant de lancer un boîtier personnalisé en pleine production permet de confirmer si la conception fonctionne comme prévu. Les ingénieurs peuvent inspecter l'ajustement entre les panneaux, vérifier les points de montage, évaluer l'accès pour l'installation et la maintenance et identifier les interférences potentielles entre les composants.
Lorsqu'un problème est détecté, le dessin peut être révisé avant que le même problème n'affecte un lot plus important. L'évaluation du prototype peut également aider à déterminer si le matériau sélectionné, la géométrie du pliage, la méthode d'assemblage et l'état de surface conviennent à l'application prévue.
Hehua soutient des projets depuis le développement de prototypes et la production d'essais en petits lots jusqu'à la production de masse. L'entreprise exploite une usine de fabrication de plus de 17 800 mètres carrés et compte plus de 160 employés. Son équipe technique prend en charge la révision des dessins et la coordination de la fabrication, tandis que son système de gestion de la production aide à coordonner les informations sur les projets, les achats, les stocks et la production.
Pour un premier examen technique, les acheteurs doivent fournir les derniers dessins 2D et, le cas échéant, les fichiers CAO 3D dans des formats tels que STEP ou IGES. La soumission doit identifier le matériau, l'épaisseur, les dimensions critiques, la finition de surface, les exigences d'assemblage et la quantité de production attendue. Si le boîtier doit s'adapter à un équipement existant, les dimensions de référence et les informations sur les composants d'accouplement sont également utiles.
Ces détails permettent à l'équipe de fabrication d'évaluer la conception proposée, d'identifier les problèmes de production potentiels et de déterminer la séquence de processus appropriée avant le début des travaux.
Le succès d’une enceinte d’équipement ne dépend pas seulement de la qualité de ses panneaux découpés. La sélection des matériaux, la précision du profil, le pliage, l'assemblage, la finition et l'inspection finale doivent fonctionner ensemble pour produire un composant qui s'adapte à l'équipement et remplit sa fonction prévue.
En planifiant ces étapes dans le cadre d'un processus coordonné, les fabricants OEM peuvent gérer les risques de conception plus tôt, améliorer la cohérence de l'assemblage et établir des exigences de qualité plus claires pour les commandes répétées. La découpe laser fournit la géométrie de départ, tandis que les opérations de fabrication ultérieures déterminent dans quelle mesure les pièces individuelles deviennent une enceinte complète.
Hehua Machinery Technology (Kunshan) Co., Ltd. fournit une fabrication intégrée de tôles pour les armoires d'équipement personnalisées, les châssis, les boîtiers de protection, les supports et autres composants métalliques industriels. Avec des capacités couvrant la découpe, le formage, l'assemblage, la finition et l'inspection, la société accompagne ses clients depuis l'examen initial de la conception jusqu'à la validation des prototypes et la fabrication par lots.
Pour votre prochain projet de boîtier, préparez tôt les dessins techniques et les spécifications des matériaux, identifiez les dimensions essentielles à l'assemblage et examinez la séquence de fabrication complète avant la production. Cette approche permet de garantir que l'enceinte finie répond à la fois aux exigences de conception et aux exigences pratiques de l'équipement dans lequel elle sera installée.

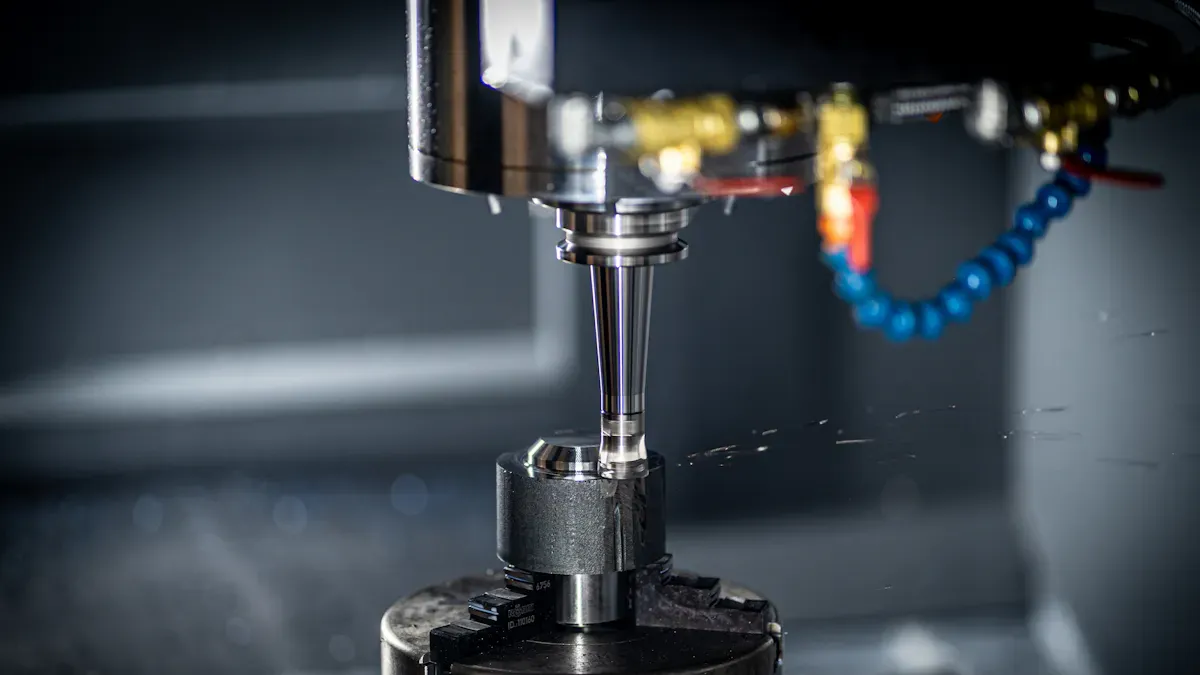
 AdresseNo. 66 Xingpu Road, ville de Lujia, ville de Kunshan, bâtiments d'usine 3 et 4
 fr
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Un message